常州杰胤工业自动化
常州市杰胤工业自动化科技有限公司
Changzhou Jieyin Industrial Automation Technology Co., Ltd
15261168588
Changzhou Jieyin Industrial Automation Technology Co., Ltd
15261168588
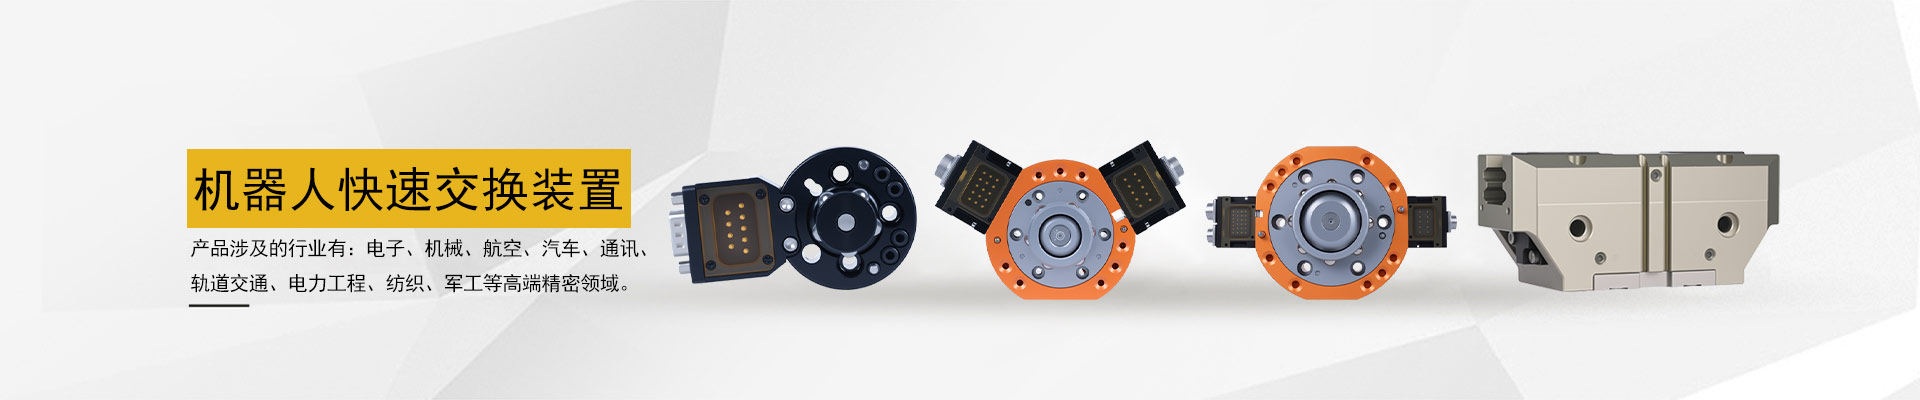
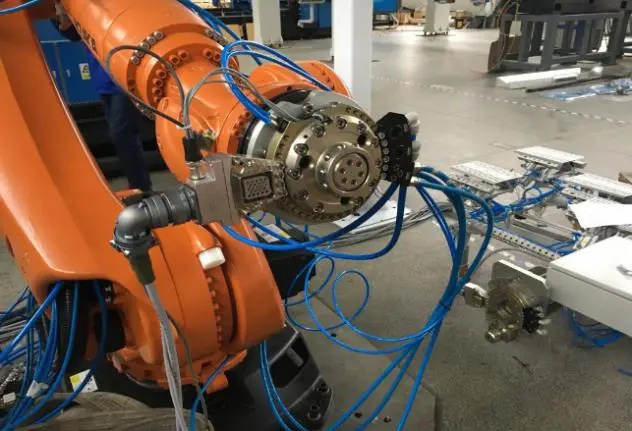
自动化生产线中,机器人需要在不同工序间切换抓手、打磨工具、焊枪等工装。传统人工拆装工装,停机时间长,重复定位一致性差,严重制约产线节拍。不少企业采购快换盘时,只关注额定负载,忽略倾覆力矩、惯量、介质接口、安全联锁等关键参数,投用后出现定位漂移、锁紧不可靠、管线拉扯干涉等问题。
机器人末端快换盘选型,第一步不能只看承载重量,需要核算工装与工件总重量,预留 1.5~2 倍安全余量;翻转、高速作业工况,还要重点校核转动惯量与倾覆力矩,避免动态冲击损坏快换机构。
第二步,根据工艺需求确定定位精度:普通码垛、上下料选用常规锁紧结构;精密装配、激光焊接等场景,优先锥面定位款式,保障微米级重复定位精度。锁紧机构建议选用具备机械自锁与断气保护的型号,搭配锁紧检测信号,实现安全联锁,杜绝工装坠落风险。
第三步,提前梳理工装所需介质接口,包含气路、电气、通讯、切削液水路等,接口规格、数量一次性配齐,避免后期外挂管线造成拉扯磨损。同时核对法兰安装尺寸、产品自重与外形轮廓,防止运动过程产生空间干涉。
最后,生产环境同样不可忽视,打磨粉尘、切削液喷淋场景,选用高防护密封型号;焊接飞溅工况,增加隔热防护。优先选用标准化产品,备件采购便捷,减少后期维护压力。
因此,合理选型机器人末端快换盘,几秒即可自动完成工装切换,大幅缩短换型停机时间,保障工装定位稳定,提升自动化产线的生产效率与运行安全性。