常州杰胤工业自动化
常州市杰胤工业自动化科技有限公司
Changzhou Jieyin Industrial Automation Technology Co., Ltd
15261168588
Changzhou Jieyin Industrial Automation Technology Co., Ltd
15261168588
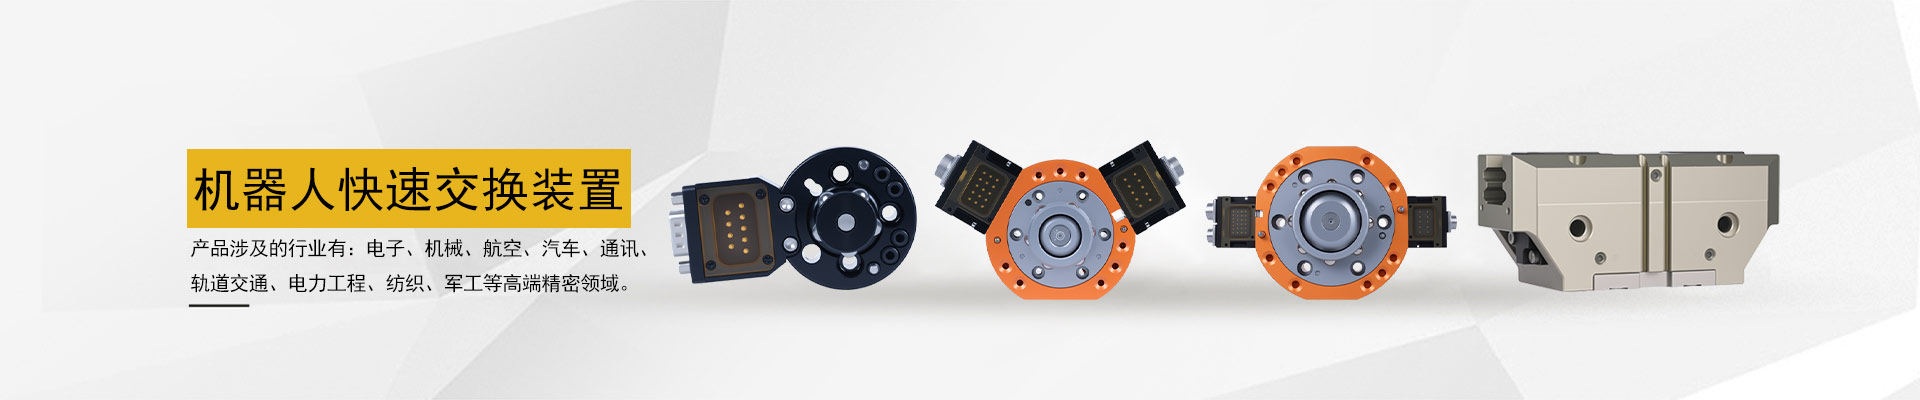
不少自动化生产线运维人员经常遇到这类故障:快换盘对接到位却无法锁紧、锁扣报警、反复对接卡锁、锁紧后轻微脱扣移位,直接导致工装无法挂载、机器人停机报警、整条流水线停线停产。机器人工具快换盘锁紧故障并非单一配件损坏导致,结合现场运维经验和自动化设备装配标准,故障主要归纳为四大大类:机械结构故障、气源动力故障、负载工况超标、电控信号异常。
一、快换盘本体机械结构故障
设备机械卡顿、零件磨损、盘面变形是这类故障最常见的原因,占到现场故障总量的60%以上:
对接盘面卡有杂物:车间生产产生的铁屑、焊渣、粉尘、打磨废料粘在上下快换盘贴合面上,导致两个盘面贴合不严,内部锁紧钢珠无法咬合到位,出现假锁、报警失效;这也是焊接、打磨、物料搬运工位最高发的小故障。
内部锁紧零件磨损老化:快换盘内部的锁紧钢珠、卡扣、回弹弹簧长期频繁开合工作,出现磨损、变形和卡滞;零件行程达不到锁止位置,直接导致工装无法锁紧固定。
盘面变形、定位柱错位:机器人撞机、长期超重挂载工装,会造成快换盘盘面轻微变形;定位导向柱弯曲偏移,上下快换盘对不齐、同轴度偏差,锁止结构无法正常咬合对接。
内部零件生锈卡滞:车间环境潮湿、油烟腐蚀,会造成快换盘内部腔体生锈;日常缺少润滑保养,内部活动零件卡顿卡死,没办法完成锁止闭合动作。
二、气动/液压动力系统故障
目前市面上绝大多数机器人快换盘都是气动锁止款式,气源压力不达标、气路故障,是锁止机构无法工作的主要诱因:
供气压力不够:现场气源压力偏低、气管管路损耗过大,达不到快换盘标准工作气压;气缸推力不足,推不动内部锁紧卡扣完成闭锁。
气管漏气、电磁阀失灵:气管接头松动、管路老化破损漏气;控制电磁阀卡滞、线圈烧坏,无法正常通气换向,锁止机构没有动力无法工作。
压缩空气杂质过多:空压机输出的气体含水、油污杂质,堵塞快换盘内部细小气路;腐蚀气缸密封胶圈造成漏气泄压,动力流失导致锁止失败。
液压款油路故障:液压式快换盘出现油路泄压、滤芯堵塞、油缸密封圈漏油;系统保压能力变差,勉强锁住之后受力就松脱。
三、负载与安装工况不达标
很多锁止报警并不是设备本身坏掉,而是现场使用工况不符合设备设计标准,大多是安装调试和选型不当造成:
载重和偏心负荷超标:夹具+抓取工件的总重量,超过快换盘额定承重;工件重心偏移产生翻转力矩,工装自重顶住锁止结构,导致无法闭合锁紧。
安装不平整、对不齐:机器人末端法兰安装歪斜、高低不平,上下快换盘斜着对接;单侧受力卡死,没办法均匀贴合锁紧。
悬臂工装重力干涉:长条悬臂式夹具自重偏大,对接时工装重力偏移拉扯盘面,干扰快换盘精准对位,造成锁止卡顿。
四、电气控制与传感器信号故障
如果机械结构和气路都正常,故障基本出自电路和信号问题:硬件已经正常锁紧,但是控制系统接收不到信号,判定锁紧失败触发报警停机:
检测传感器故障:快换盘自带的锁紧感应开关、光电传感器表面脏污、损坏、感应偏移;机械结构已经锁紧到位,但是传感器反馈无信号,系统判定锁止失败。
控制线路接触不良:信号线路松动、接线端子氧化接触不良,机器人PLC主控系统采集不到锁止反馈信号。
机器人程序参数错乱:控制柜内部锁止阈值、行程参数被改动,设备运行参数和快换盘硬件参数不匹配,触发报警。